설계 가이드 · 공차 · 조립 부품
지름 10mm 축이 지름 10mm 구멍에 안 들어갑니다
— 3D프린팅 공차, 도면 치수대로 안 나오는 이유
더블에이엠 (AAM Korea) | 2026.09.01| 읽는 데 6분

한눈에 보기
장비 사양의 해상도는 납품 공차가 아닙니다. 부품 크기, 출력 방향, 소재, 형상, 후처리가 모두 최종 치수를 바꿉니다. 도면의 모든 치수를 빠듯하게 잡을 필요는 없습니다. 기능을 결정하는 치수만 표시하고, 나머지는 참고 치수로 두면 제작비와 검사 범위가 줄어듭니다.
지름 10mm인 축이 지름 10mm인 구멍에 들어가도록 설계하면 CAD 화면에서는 정확히 맞습니다. 그런데 출력한 부품은 안 들어가거나, 억지로 끼운 뒤 빠지지 않습니다.
출력물은 소재를 쌓고 굳히는 과정에서 수축과 변형이 생깁니다. 출력 방향과 서포트 위치도 표면에 영향을 줍니다. 장비 사양에 적힌 해상도만 보고 조립 치수를 정하면 실제 결과와 차이가 납니다.
1 해상도와 공차는 같은 말이 아닙니다

3D프린터를 비교하면 해상도, 정확도, 정밀도, 공차가 함께 나옵니다. 뜻이 서로 다릅니다.
| 용어 | 뜻 |
|---|
| 해상도 | 장비가 표현할 수 있는 가장 작은 단위입니다. XY 50µm, 적층 25µm처럼 적습니다. 장비 특성이지 결과 치수가 아닙니다. |
| 정확도 | 출력한 치수가 설계값에 얼마나 가까운지를 뜻합니다. |
| 정밀도 | 같은 부품을 여러 번 만들었을 때 결과가 얼마나 일정한지를 뜻합니다. |
| 공차 | 기능에 문제가 없도록 허용할 치수 범위입니다. 설계자가 부품의 쓰임에 맞춰 정합니다. |
해상도가 좋다고 정확도가 따라오지는 않습니다. 정확도가 좋아도 매번 같은 값이 나온다는 뜻은 아닙니다. 납품 공차는 부품 크기와 소재, 출력 방향, 후처리, 측정 방법까지 확인한 뒤 정합니다.
2 치수 차이를 만드는 5가지

| 요인 | 치수에 생기는 일 |
|---|
| 1. 부품 크기 | 길이가 길고 평면이 넓을수록 수축과 휨이 쌓입니다. 작은 시험편에서 맞았던 조건이 500mm 부품에서도 같다고 볼 수 없습니다. |
| 2. 출력 방향 | 같은 구멍도 바닥과 평행하게 눕혔는지 수직으로 세웠는지에 따라 원형도와 표면이 달라집니다. 서포트가 닿은 면은 제거하면서 치수가 바뀝니다. |
| 3. 소재와 방식 | FDM은 필라멘트를 녹여 쌓고, SLA는 액상 레진을 빛으로 굳히고, SLS는 분말을 녹여 결합합니다. 수축 방식과 후처리가 달라 같은 공차를 그대로 적용하기 어렵습니다. |
| 4. 형상 | 얇은 벽, 깊은 구멍, 긴 돌출부, 넓고 평평한 면은 변형에 민감합니다. 한 부품 안에서도 안정적으로 나오는 치수와 보정이 필요한 치수가 따로 있습니다. |
| 5. 후처리와 측정 | 서포트 제거, 연마, 세척, 경화, 도색이 최종 치수를 바꿉니다. 캘리퍼스와 핀 게이지, 3D 스캔은 각각 확인하는 형상이 다릅니다. |
3 방식별 공차는 참고 범위입니다
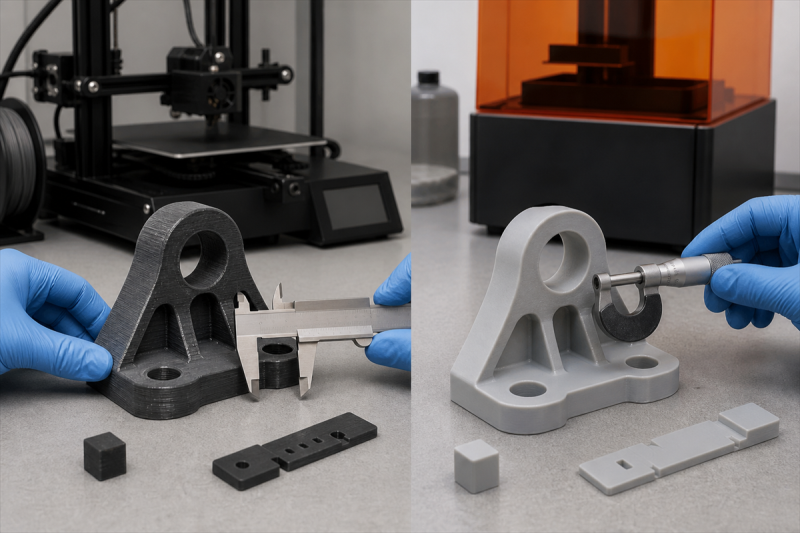
| 방식 | 일반 참고 범위 | 산업용 장비 참고값 |
|---|
| FDM | ±0.2~0.5mm | ±0.15mm 수준 |
| SLA | ±0.1~0.15mm | ±0.05mm 수준 |
이 숫자를 모든 부품의 보증 공차로 적용하면 안 됩니다. 작은 부품의 손이 닿는 외형 치수와 대형 부품의 긴 평면은 조건이 다릅니다. 소재와 출력 방향, 장비 상태, 후처리 범위를 함께 봐야 합니다.
공차가 기능을 결정하는 부품이면 1개를 먼저 출력해 측정한 뒤 보정값을 정하는 편이 안전합니다. 수량 전체를 만들고 나서 안 맞으면 처음부터 다시 해야 합니다.
4 모든 치수를 같은 수준으로 맞출 필요는 없습니다
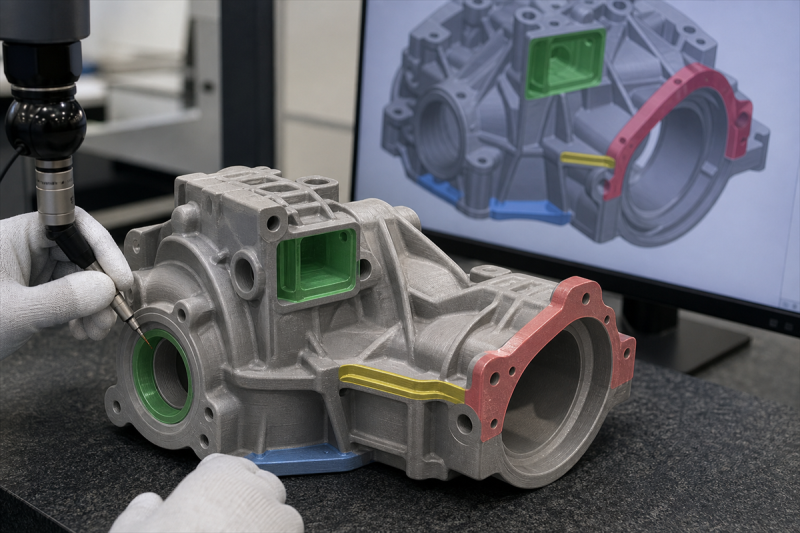
도면의 모든 치수에 빠듯한 공차를 지정하면 출력 방식과 검사 범위가 함께 커집니다. 외관 곡면과 장식 무늬까지 같은 기준으로 검사할 이유는 없습니다. 필수 치수와 참고 치수를 나누면 제작비와 검수 범위가 줄어듭니다.
기능을 결정하는 치수는 대체로 아래 4곳입니다.
| 표시할 곳 | 왜 필요한가 |
|---|
| 상대 부품과 닿는 면 | 조립 위치와 높이가 여기서 정해집니다. |
| 나사·핀·베어링 구멍 | 기성품 규격과 맞아야 합니다. 출력 후 드릴이나 리밍으로 마무리할지도 함께 정합니다. |
| 오링·개스킷 홈 | 홈의 폭과 깊이가 밀폐 성능을 결정합니다. |
| 센서·광학 부품 장착부 | 중심 위치와 높이가 어긋나면 기능이 나오지 않습니다. |
5 출력으로 맞출 치수와 후가공할 치수를 나눕니다
정밀한 구멍과 평면을 모두 출력만으로 맞추려 하면 쓸 수 있는 방식이 줄고 비용도 올라갑니다. 아래 치수는 여유를 두고 출력한 뒤 후가공으로 마무리하는 편이 낫습니다.
· 베어링이 들어가는 구멍
· 정밀 핀이 통과하는 구멍
· 기밀을 유지해야 하는 평면
· 나사산이 반복해서 체결되는 위치
· 다른 부품의 기준이 되는 장착면
구멍은 작게 출력한 뒤 드릴이나 리밍으로 넓힙니다. 나사를 자주 풀고 조이는 자리면 금속 인서트를 검토합니다. 기능 치수가 특히 빠듯한 부품은 출력과 절삭 가공의 비용을 나란히 놓고 비교해야 합니다.
6 재출력을 줄이는 공차 협의 순서
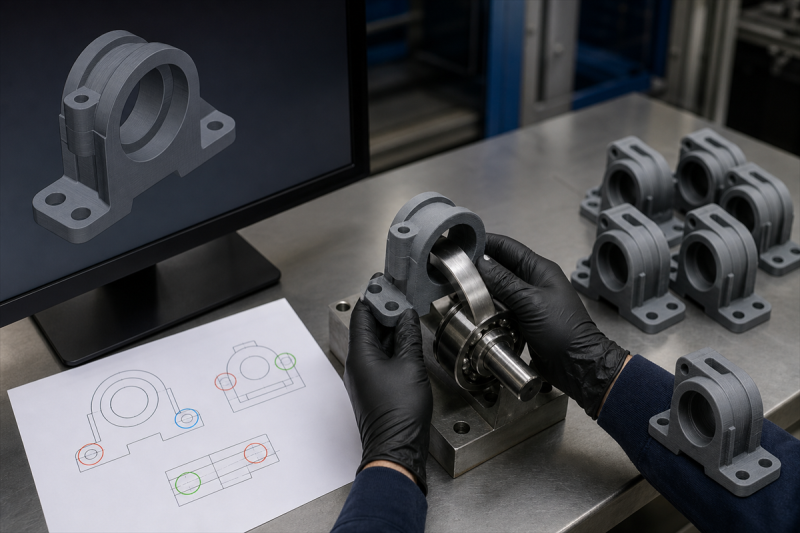
| 순서 | 할 일 |
|---|
| 1 | STEP 파일과 2D 도면을 함께 준비합니다. |
| 2 | 반드시 맞아야 하는 치수를 표시합니다. |
| 3 | 상대 부품이나 기성품 규격을 알려 줍니다. |
| 4 | 넣고 빼는 방식과 사용 횟수를 설명합니다. |
| 5 | 측정 도구와 합격 기준을 정합니다. |
| 6 | 공차가 빠듯하면 1개를 시험 제작합니다. |
| 7 | 측정값을 반영한 뒤 나머지 수량을 제작합니다. |
공차 협의는 숫자 하나를 받는 일이 아닙니다. 어떤 치수가 기능을 결정하고 완성된 부품을 무엇으로 검사할지 미리 합의하는 과정입니다.
문의 메시지 예시 · 복사해서 쓰세요
안녕하세요. 조립 부품 출력을 문의드립니다.
· 부품: ○○ (크기 대략 ○○ x ○○ x ○○ mm)
· 도면: STEP 있음 / 2D 도면 있음 / STEP만 있음
· 반드시 맞아야 하는 치수: 베어링 구멍 φ○○ / 오링 홈 / 없음
· 상대 부품: 기성품 규격 ○○ / 자체 제작품
· 조립 방식: 한 번 끼우고 끝 / 반복 분해 ○○회
· 검사 방법: 캘리퍼스 / 핀 게이지 / 3D 스캔 / 미정
· 수량: ○개 (시험 1개 먼저 가능 여부)


지름 10mm 축이 지름 10mm 구멍에 안 들어갑니다
— 3D프린팅 공차, 도면 치수대로 안 나오는 이유
한눈에 보기
장비 사양의 해상도는 납품 공차가 아닙니다. 부품 크기, 출력 방향, 소재, 형상, 후처리가 모두 최종 치수를 바꿉니다. 도면의 모든 치수를 빠듯하게 잡을 필요는 없습니다. 기능을 결정하는 치수만 표시하고, 나머지는 참고 치수로 두면 제작비와 검사 범위가 줄어듭니다.
지름 10mm인 축이 지름 10mm인 구멍에 들어가도록 설계하면 CAD 화면에서는 정확히 맞습니다. 그런데 출력한 부품은 안 들어가거나, 억지로 끼운 뒤 빠지지 않습니다.
출력물은 소재를 쌓고 굳히는 과정에서 수축과 변형이 생깁니다. 출력 방향과 서포트 위치도 표면에 영향을 줍니다. 장비 사양에 적힌 해상도만 보고 조립 치수를 정하면 실제 결과와 차이가 납니다.
1 해상도와 공차는 같은 말이 아닙니다
3D프린터를 비교하면 해상도, 정확도, 정밀도, 공차가 함께 나옵니다. 뜻이 서로 다릅니다.
해상도가 좋다고 정확도가 따라오지는 않습니다. 정확도가 좋아도 매번 같은 값이 나온다는 뜻은 아닙니다. 납품 공차는 부품 크기와 소재, 출력 방향, 후처리, 측정 방법까지 확인한 뒤 정합니다.
2 치수 차이를 만드는 5가지
3 방식별 공차는 참고 범위입니다
이 숫자를 모든 부품의 보증 공차로 적용하면 안 됩니다. 작은 부품의 손이 닿는 외형 치수와 대형 부품의 긴 평면은 조건이 다릅니다. 소재와 출력 방향, 장비 상태, 후처리 범위를 함께 봐야 합니다.
공차가 기능을 결정하는 부품이면 1개를 먼저 출력해 측정한 뒤 보정값을 정하는 편이 안전합니다. 수량 전체를 만들고 나서 안 맞으면 처음부터 다시 해야 합니다.
4 모든 치수를 같은 수준으로 맞출 필요는 없습니다
도면의 모든 치수에 빠듯한 공차를 지정하면 출력 방식과 검사 범위가 함께 커집니다. 외관 곡면과 장식 무늬까지 같은 기준으로 검사할 이유는 없습니다. 필수 치수와 참고 치수를 나누면 제작비와 검수 범위가 줄어듭니다.
기능을 결정하는 치수는 대체로 아래 4곳입니다.
5 출력으로 맞출 치수와 후가공할 치수를 나눕니다
정밀한 구멍과 평면을 모두 출력만으로 맞추려 하면 쓸 수 있는 방식이 줄고 비용도 올라갑니다. 아래 치수는 여유를 두고 출력한 뒤 후가공으로 마무리하는 편이 낫습니다.
· 베어링이 들어가는 구멍
· 정밀 핀이 통과하는 구멍
· 기밀을 유지해야 하는 평면
· 나사산이 반복해서 체결되는 위치
· 다른 부품의 기준이 되는 장착면
구멍은 작게 출력한 뒤 드릴이나 리밍으로 넓힙니다. 나사를 자주 풀고 조이는 자리면 금속 인서트를 검토합니다. 기능 치수가 특히 빠듯한 부품은 출력과 절삭 가공의 비용을 나란히 놓고 비교해야 합니다.
6 재출력을 줄이는 공차 협의 순서
공차 협의는 숫자 하나를 받는 일이 아닙니다. 어떤 치수가 기능을 결정하고 완성된 부품을 무엇으로 검사할지 미리 합의하는 과정입니다.
문의 메시지 예시 · 복사해서 쓰세요
안녕하세요. 조립 부품 출력을 문의드립니다.
· 부품: ○○ (크기 대략 ○○ x ○○ x ○○ mm)
· 도면: STEP 있음 / 2D 도면 있음 / STEP만 있음
· 반드시 맞아야 하는 치수: 베어링 구멍 φ○○ / 오링 홈 / 없음
· 상대 부품: 기성품 규격 ○○ / 자체 제작품
· 조립 방식: 한 번 끼우고 끝 / 반복 분해 ○○회
· 검사 방법: 캘리퍼스 / 핀 게이지 / 3D 스캔 / 미정
· 수량: ○개 (시험 1개 먼저 가능 여부)
이 치수, 출력으로 맞출 수 있을까요?
STEP 파일과 2D 도면에 필수 치수만 표시해 주시면 됩니다
출력 방식과 시험 제작, 후가공 범위를 함께 검토합니다.
📞 02-3489-3200 ✉ marketing@aamkorea.co.kr도면이 2D 없이 STEP만 있어도 검토할 수 있습니다.